
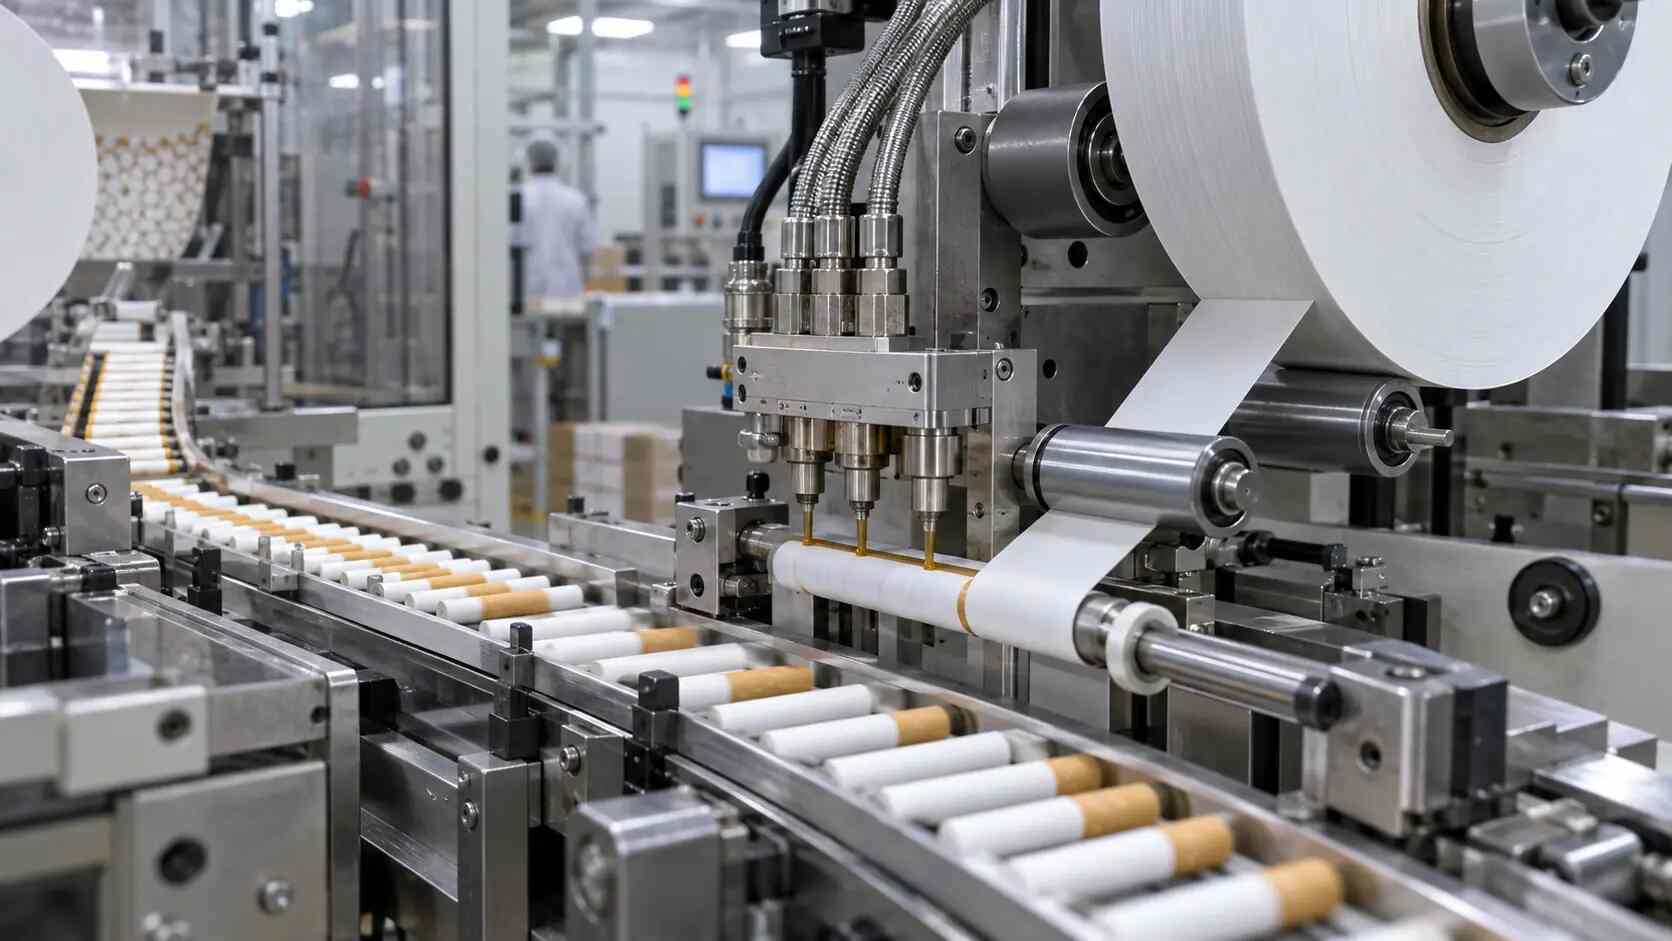
Produkcja prętów filtracyjnych stawia przed klejem inne wymagania niż typowe klejenie opakowań papierowych czy montaż filtrów przemysłowych. Liczy się nie tylko końcowa wytrzymałość połączenia, ale również zachowanie stopionego kleju podczas pracy ciągłej: równomierność podawania, możliwość szybkiego utworzenia spoiny, czystość aplikacji i powtarzalność po postoju linii. Klej, który daje poprawny wynik na ręcznie wykonanej próbce, nie musi zachowywać się tak samo przy rzeczywistej prędkości produkcyjnej.
Dlatego dobór warto zacząć od rozpisania procesu na trzy elementy: jakie materiały są łączone, jak wygląda aplikacja i ile czasu mija od naniesienia kleju do faktycznego dociśnięcia elementów. Taka informacja jest znacznie bardziej użyteczna niż samo określenie „klej do filtra”.
Dane wejściowe, które trzeba zebrać przed próbą
Najpierw należy opisać konstrukcję filtra oraz powierzchnie mające kontakt z klejem. Papier, materiały na bazie octanu, folie i elementy polimerowe różnią się zwilżalnością oraz szybkością odbierania ciepła. Powłoka, impregnacja albo bardzo gładka powierzchnia mogą istotnie zmienić przyczepność nawet wtedy, gdy sam materiał bazowy pozostaje ten sam.
Druga grupa danych dotyczy geometrii aplikacji. Trzeba ustalić, czy klej jest nanoszony jako ciągła ścieżka, odcinek przerywany czy kilka punktów, jak szeroka jest rzeczywista strefa kontaktu i gdzie znajduje się spoina względem kolejnych operacji. Większa ilość kleju nie gwarantuje lepszego połączenia. Może za to wydłużyć chłodzenie, zwiększyć zabrudzenie i spowodować wypływanie poza obszar spoiny.
Trzeci element to rzeczywisty czas dostępny pomiędzy naniesieniem kleju a dociśnięciem. Sama prędkość maszyny nie wystarcza. Dwie linie o podobnej wydajności mogą wymagać innego kleju, jeśli różni je odległość pomiędzy aplikatorem i strefą docisku.
Przydatna karta procesu powinna zawierać:
| Parametr | Dlaczego jest potrzebny |
|---|---|
| Materiały i powłoki | Ocena zwilżania i przyczepności |
| Sposób aplikacji | Dobór reologii i układu podawania |
| Czas do docisku | Dopasowanie czasu otwartego |
| Czas utrzymania | Ocena szybkości wiązania |
| Temperatura materiału | Ocena odbioru ciepła |
| Typowy defekt | Rozdzielenie problemu kleju i ustawień |
Jak oceniać zachowanie kleju na linii
Najważniejsza jest powtarzalność. Kilka poprawnych sztuk nie daje jeszcze informacji o pracy przez dłuższą serię. Podczas testu trzeba obserwować aplikację po rozgrzaniu urządzenia, po ustabilizowaniu produkcji oraz po zatrzymaniu i ponownym uruchomieniu.
Szczególną uwagę zwraca się na nitkowanie i tworzenie ogonów. Mogą one brudzić prowadnice, czujniki i zewnętrzną powierzchnię wyrobu. Nie należy jednak automatycznie przypisywać tego zjawiska recepturze kleju. Podobny efekt może wywołać nieprawidłowa temperatura głowicy, zabrudzone dysze, błędne odcinanie albo niestabilne ciśnienie.
Drugim wskaźnikiem jest czystość strefy klejenia. Gdy stopiony klej jest wyciskany poza spoinę, najpierw porównuje się rzeczywistą dawkę, ustawienie dyszy i docisk. Zmniejszenie zużycia bez kontroli wytrzymałości jest równie ryzykowne jak zwiększanie ilości kleju w celu zamaskowania złego kontaktu.
Po schłodzeniu warto określić sposób zniszczenia próbki. Czyste odspojenie od jednej powierzchni wskazuje na problem z adhezją lub stanem podłoża. Rozerwanie wewnątrz warstwy kleju może kierować uwagę na kohezję, grubość spoiny albo obciążenie. Uszkodzenie papieru oznacza, że w danej próbce połączenie było mocniejsze od lokalnej struktury podłoża, ale nie potwierdza jeszcze stabilności całego procesu.
Próba produkcyjna zamiast pojedynczego testu
Nowy klej powinien być oceniany w kontrolowanej serii. Najpierw zapisuje się aktualny, stabilny stan linii, a następnie zmienia jeden parametr. Jeżeli jednocześnie zmienione zostaną temperatura, ciśnienie, dawka, prędkość i rodzaj kleju, nie będzie wiadomo, co odpowiada za poprawę lub pogorszenie wyniku.
W protokole warto uwzględnić początek produkcji, pracę ustaloną i ponowny start po postoju technologicznym. Dla każdego etapu zapisuje się wygląd ścieżki, poziom zabrudzenia, stabilność dozowania, jakość uformowanego filtra i charakter zniszczenia próbek.
Kryteria odbioru powinny wynikać z rzeczywistych kosztów procesu. Jeżeli problemem są częste postoje na czyszczenie, trzeba je traktować jako parametr techniczny obok wytrzymałości. Jeżeli krytyczna jest geometria wyrobu, należy kontrolować deformacje i wypływanie. Jeżeli po klejeniu następują dalsze operacje, próbka powinna przejść również przez nie.
Dobrą praktyką jest zachowanie próbek z różnych partii materiałów. Zmiana papieru albo innego komponentu może być niewielka wizualnie, ale znacząca dla zwilżania i odbioru ciepła.
Jak przygotować zapytanie do dostawcy kleju
Sformułowanie „potrzebny klej do filtra papierosowego” jest zbyt ogólne. Lepsze zapytanie opisuje materiał, konstrukcję, metodę aplikacji, rzeczywisty czas do docisku, typowe postoje i defekty, których nie można zaakceptować.
Jeżeli na linii pracuje już inny klej, nie trzeba ograniczać opisu do jego nazwy handlowej. Bardziej wartościowe jest wskazanie, które cechy obecnego procesu są dobre, a co powoduje problem: nitkowanie, zabrudzenie, zbyt wolne wiązanie, niestabilność przy zmianie partii materiału czy trudny ponowny rozruch po postoju.
Parametrów z jednej maszyny nie należy bezpośrednio przenosić na drugą. Nawet podobne materiały mogą mieć inną powierzchnię, a zmiana długości drogi pomiędzy aplikacją i dociskiem zmienia warunki tworzenia spoiny.
Najbardziej racjonalna procedura to opisanie materiałów, zmierzenie rzeczywistego czasu dostępnego w procesie, wybranie kilku kandydatów i przeprowadzenie porównywalnych prób na linii.
Novacompany może pomóc dobrać próbki kleju termotopliwego do produkcji filtrów i przygotować plan testu dla konkretnych materiałów oraz wyposażenia.