
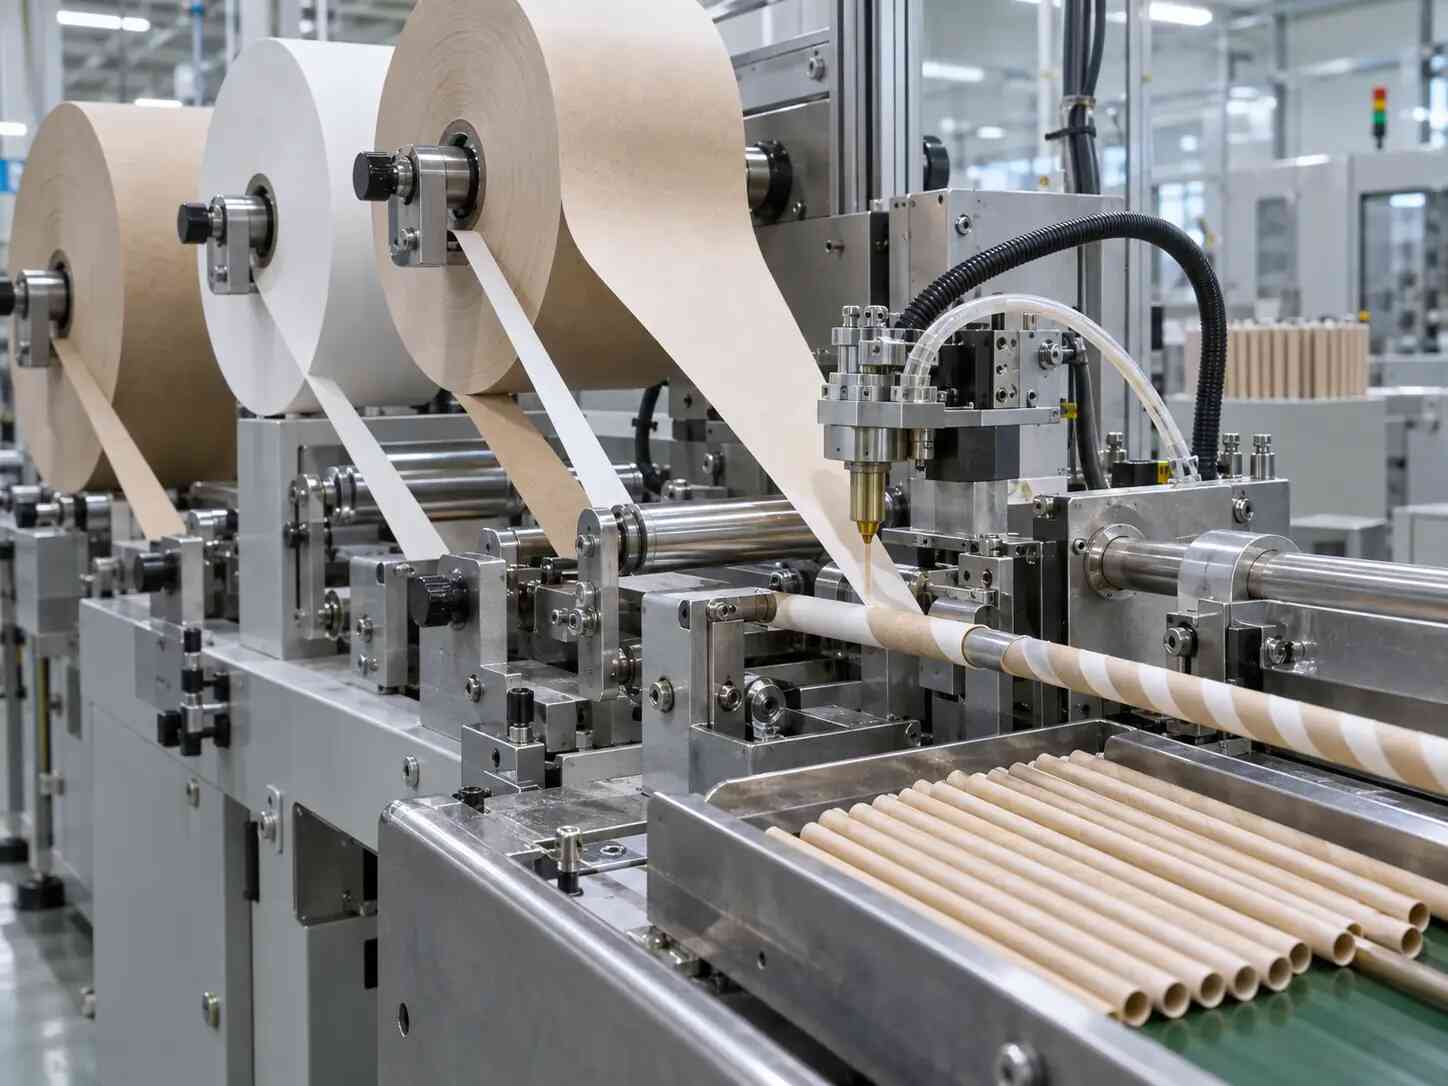
Papierowa słomka powstaje z kilku warstw papieru połączonych w wąską, wielowarstwową konstrukcję. W tej technologii stosuje się różne systemy klejenia. Powszechnie stosuje się kleje wodne, natomiast na niektórych szybkich liniach wykorzystuje się również klej termotopliwy nanoszony głowicą szczelinową. Nie istnieje więc jedna technologia odpowiednia dla każdej maszyny. Trzeba dopasować klej do papieru, sposobu formowania i wymagań gotowej słomki.
Przed rozmową o lepkości czy temperaturze konkretnego produktu należy opisać samą konstrukcję. Rodzaj papieru, liczba warstw, powłoki i czas i droga od miejsca nanoszenia kleju do uformowania rurki mają bezpośredni wpływ na powstawanie spoiny.
Wielowarstwowa konstrukcja zmienia wymagania wobec kleju
Kilka taśm papieru jest prowadzonych w taki sposób, aby po połączeniu utworzyły stabilny cylinder. Każda warstwa musi zostać zwilżona i połączona przed zakończeniem formowania. Jeżeli warstwa kleju zbyt szybko traci zdolność do zwilżania, część powierzchni pozostanie niedoklejona. Jeżeli połączenie stabilizuje się zbyt wolno, geometria słomki może się zmieniać przed cięciem.
Papier nie jest materiałem identycznym pomiędzy dostawami. Znaczenie mają gramatura, gładkość, impregnacja, barwa, powłoka funkcjonalna, wilgotność oraz sztywność. Nawet dwa papiery o zbliżonej specyfikacji mogą inaczej odbierać ciepło i inaczej zachowywać się pod klejem.
Do karty wejściowej warto wpisać:
- liczbę warstw;
- gatunek i wykończenie każdego papieru;
- szerokość taśm;
- geometrię zwijania;
- prędkość linii;
- odległość od aplikacji do formowania;
- szerokość lub wzór warstwy klejącej;
- wymagania związane z kontaktem z napojem.
Jeżeli klej znajduje się w strefie mogącej mieć kontakt z żywnością, zgodność musi wynikać z dokumentacji konkretnego produktu i oceny całej konstrukcji słomki.
Co kontrolować przy aplikacji szczelinowej
Głowica szczelinowa umożliwia utworzenie cienkiej, ciągłej warstwy, ale wymaga stabilnego zasilania. Zabrudzenie filtra, nierównomierna temperatura lub miejscowe ograniczenie szczeliny mogą spowodować różnice w masie powłoki i późniejsze rozwarstwienie.
Nie wystarczy odczyt ustawienia pompy. Trzeba sprawdzić rzeczywiste pokrycie materiału i miejsce zniszczenia gotowej słomki. Jeżeli pęka papier, wynik jest inny niż wtedy, gdy warstwy rozchodzą się dokładnie na granicy kleju.
Słabej adhezji nie powinno się kompensować wyłącznie większą dawką. Nadmiar kleju termotopliwego może usztywniać lokalnie konstrukcję, wpływać na geometrię i wydłużać chłodzenie. W pierwszej kolejności ocenia się zwilżanie, stan powierzchni papieru, rzeczywisty czas do złożenia i równomierność nanoszenia.
| Objaw | Pierwsza kontrola |
|---|---|
| Warstwy rozchodzą się po formowaniu | Zwilżanie i czas otwarty |
| Słomka traci geometrię | Dawka, chłodzenie, prowadzenie papieru |
| Spoina jest nierówna na szerokości | Szczelina, filtracja, ciśnienie |
| Wynik zmienia się z partią papieru | Powłoka, wilgotność, struktura |
| Klej pojawia się w widocznej strefie | Geometria i masa aplikacji |
Kiedy porównywać klej termotopliwy z systemem wodnym
Klej wodny wykorzystuje odparowanie lub wchłanianie wody i jest szeroko stosowany w tej branży. Klej termotopliwy nie wymaga suszenia przez odparowanie wody i może być uzasadnionym rozwiązaniem tam, gdzie kluczowa jest bardzo szybka produkcja i dostępne jest odpowiednie wyposażenie grzewcze. Obie technologie mają jednak własne ograniczenia.
Porównanie powinno obejmować nie tylko prędkość. Znaczenie mają stabilność wymiarowa słomki, możliwość czyszczenia, zużycie, miejsce na aplikator, rodzaj papieru, wymagania regulacyjne oraz sposób kontroli jakości.
Jeżeli linia została zaprojektowana dla kleju wodnego, przejście na klej termotopliwy jest zmianą technologii, a nie prostą zamianą pojemnika z klejem. Z kolei sama obecność głowicy szczelinowej nie oznacza, że dowolny klej termotopliwy nada się do konstrukcji mającej kontakt z napojem.
Próby warto wykonywać na tej samej partii papieru i przy stabilnych ustawieniach mechanicznych. W przeciwnym razie łatwo przypisać klejowi efekt wynikający z napięcia taśmy lub geometrii zwijania.
Program prób dla gotowej słomki
Badanie nie powinno kończyć się zaraz po cięciu. Gotową słomkę ocenia się po wymaganym czasie kondycjonowania i w warunkach odpowiadających jej zastosowaniu. Jeżeli wymagana jest odporność w cieczy, metoda musi odzwierciedlać rzeczywisty rodzaj napoju, temperaturę i czas użytkowania.
W protokole zapisuje się partię papieru, parametry aplikacji, wygląd spoiny, prędkość linii, sposób zniszczenia oraz czystość urządzenia. Oddzielnie warto sprawdzić zachowanie po postoju i ponownym uruchomieniu.
Dobry kandydat to nie ten, który daje jedną wyjątkowo mocną próbkę, lecz ten, który zapewnia powtarzalną produkcję i spełnia wymagania gotowego wyrobu bez niekontrolowanego zabrudzenia czy deformacji.
Przy ocenie technologii trzeba również uwzględnić późniejsze cięcie. Spoina, która wygląda poprawnie przed nożem, może rozwarstwiać się na krawędzi po cięciu lub powodować deformację końca słomki. Dlatego kontrola powinna obejmować próbki pobrane już po pełnym cyklu: zwijaniu, stabilizacji i cięciu.
Warto także monitorować rozruch po postoju. Temperatura głowicy, stan kleju w układzie i prowadzenie papieru mogą zmienić pierwsze metry produkcji. Jeżeli problem występuje wyłącznie na starcie, przyczyny nie należy szukać tylko w recepturze kleju.
Novacompany może pomóc ocenić materiały i dobrać klej termotopliwy do prób produkcyjnych na linii papierowych słomek.