
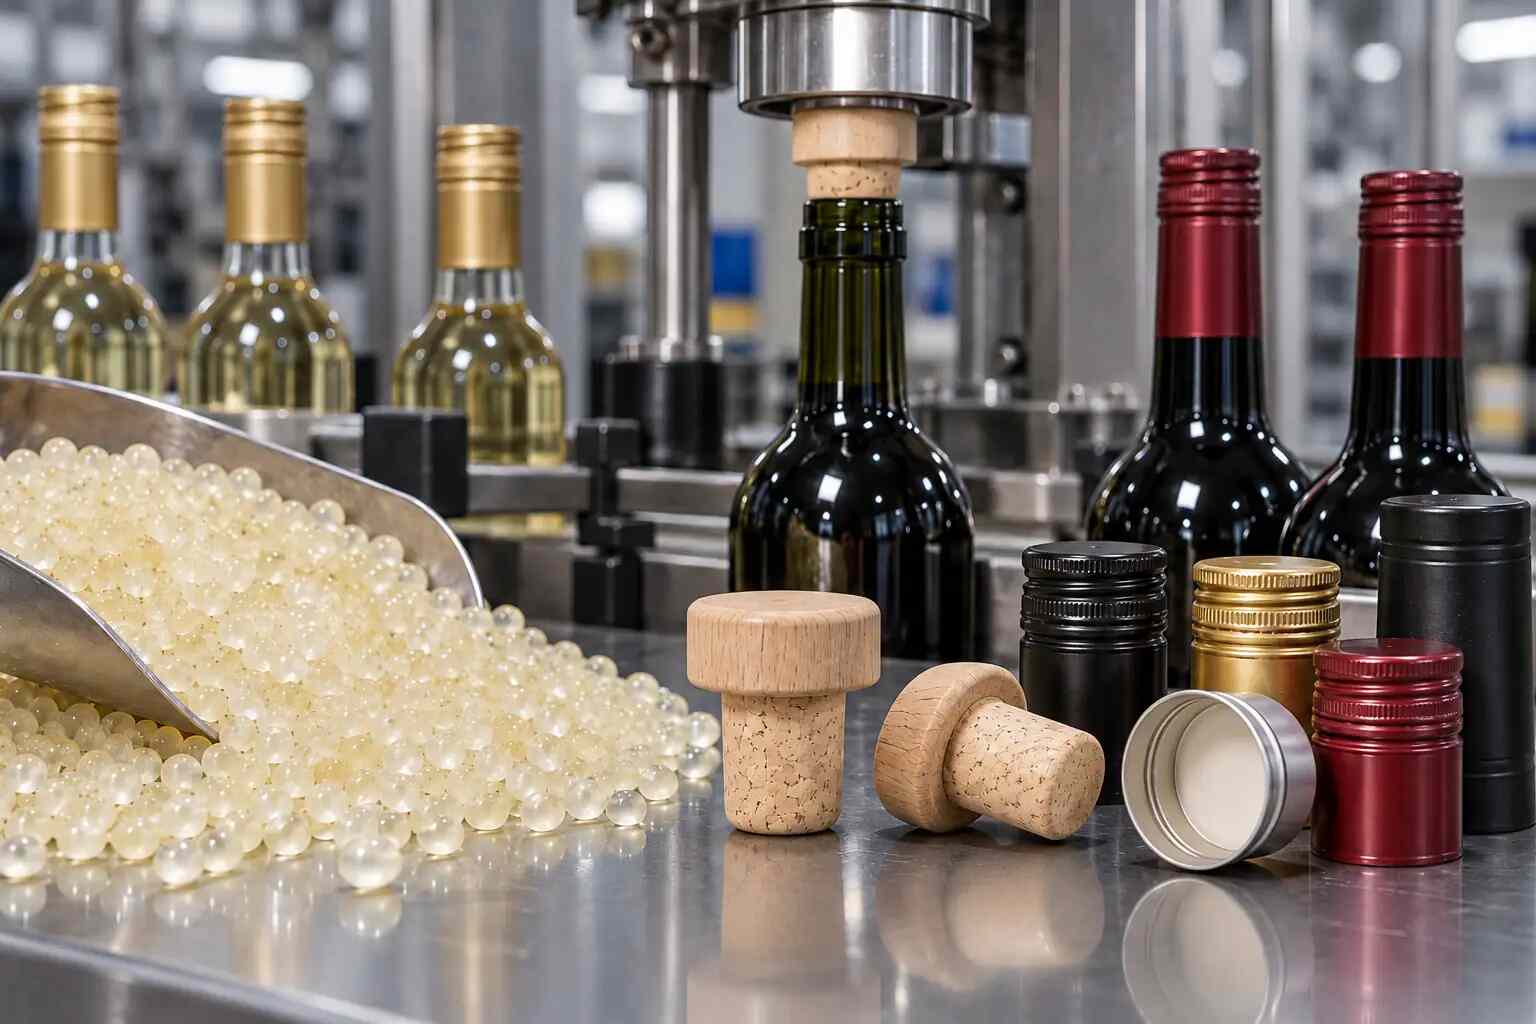
Zamknięcia do win, napojów spirytusowych i innych produktów mogą łączyć tworzywa, korek, drewno, aluminium oraz elementy dekoracyjne. Spoina jest zwykle niewielka, a mimo to musi przetrwać montaż, transport, magazynowanie i samo otwieranie opakowania bez przesunięcia wewnętrznych części. Dlatego kleju nie powinno się dobierać na podstawie ogólnego hasła „do plastiku”.
Warto osobno traktować dwa procesy: montaż korka typu T oraz łączenie elementów zakrętki metalowo-polimerowej. Inne są materiały, geometria i kierunek obciążenia, więc jeden klej nie powinien być uznawany za uniwersalny bez prób.
Korek typu T i rzeczywista para materiałów
Górna część zamknięcia może być wykonana z tworzywa, drewna lub konstrukcji łączonej, natomiast dolna część pracująca w szyjce może zawierać korek naturalny albo materiał techniczny o strukturze porowatej. Klej znajduje się wewnątrz zespołu i musi utrzymywać komponenty podczas wyciągania zamknięcia.
Dla technologa istotny jest sposób zniszczenia. Czyste odspojenie od tworzywa sugeruje problem z powierzchnią lub zwilżaniem. Rozerwanie korka może oznaczać, że lokalnie połączenie jest mocniejsze od materiału, ale wymaga to potwierdzenia w serii. Powolne przesuwanie elementu podczas magazynowania wskazuje z kolei na potrzebę oceny odporności na długotrwałe obciążenie.
Porowaty korek i gładki polimer zachowują się zupełnie inaczej po kontakcie ze stopionym klejem. Zbyt duża dawka nie rozwiązuje automatycznie problemu. Może wydłużyć chłodzenie i wypłynąć w widoczną strefę.
W zapytaniu technicznym należy podać oba materiały, wielkość strefy klejenia, sposób osadzenia, czas do kolejnej operacji i warunki magazynowania gotowego zamknięcia.
Aluminium i tworzywo w zakrętce
W zakrętkach metalowo-polimerowych klej może łączyć element aluminiowy z tworzywem lub innym polimerem. Stan aluminium jest tutaj krytyczny. Olej technologiczny, lakier, nadruk lub warstwa dekoracyjna zmieniają rzeczywistą powierzchnię, z którą kontaktuje się klej.
Równie nieprecyzyjne jest określenie „plastik”. Różne polimery i dodatki dają inną energię powierzchniową oraz odbiór ciepła. Jeżeli typ tworzywa nie jest znany, do prób trzeba dostarczyć seryjne części.
Należy również sprawdzić, czy klej nie utrudnia dokładnego spasowania elementów. Aplikacja zbyt blisko krawędzi może powodować wypływanie, a zbyt małe lub zbyt późne dociśnięcie może pozostawić część powierzchni bez pełnego kontaktu.
Przydatny algorytm:
- Opisać wszystkie materiały i powłoki.
- Sprawdzić czystość powierzchni.
- Zmierzyć czas od aplikacji do pełnego osadzenia.
- Ocenić równomierność ścieżki.
- Rozebrać próbkę i opisać sposób zniszczenia.
- Powtórzyć ocenę po przewidzianym magazynowaniu.
Chłód i magazynowanie bada się na gotowym zamknięciu
Gotowe produkty mogą trafić do transportu lub magazynu w warunkach obniżonej temperatury. Nie wolno oceniać odporności takiego zespołu wyłącznie na podstawie temperatury aplikacji czy punktu mięknienia kleju. Badaniu podlega kompletne zamknięcie po rzeczywistym oddziaływaniu temperatury.
Metal, tworzywo, drewno i korek mają różną rozszerzalność. Podczas zmiany temperatury niewielka spoina może być poddawana znacznym lokalnym naprężeniom. Po cyklu należy ocenić nie tylko to, czy element „trzyma”, ale również luz, mikroruch, pęknięcia i zmianę zachowania podczas otwierania.
Jeżeli klej może znaleźć się w strefie kontaktu z produktem lub migracji, wymagania dotyczące bezpieczeństwa muszą wynikać z dokumentacji konkretnego kleju i całego zastosowania. Sam fakt używania materiału w branży opakowaniowej nie wystarcza.
Dla kontroli seryjnej dobrze jest przygotować wzorzec i powtarzalny test mechaniczny. Ułatwia to wykrycie zmian partii korka, tworzywa, lakieru czy aluminium.
Próba produkcyjna bez przypadkowych zmian
Nowy klej ocenia się na pełnej, powtarzalnej serii części, a nie na jednym starannie wykonanym egzemplarzu. Warto pobrać próbki z początku pracy, z ustalonego procesu oraz po restarcie linii.
Kandydatów porównuje się przy tej samej geometrii i sposobie montażu. Jeżeli konkretna receptura wymaga innej temperatury, parametry optymalizuje się osobno zgodnie z jej kartą techniczną. Nie należy zwiększać temperatury wyłącznie po to, aby wymusić lepsze rozpływanie.
Kryteria odbioru obejmują utrzymanie komponentów, brak zabrudzeń dekoracyjnej części, stabilność wymiarową, wynik po magazynowaniu i charakter zniszczenia. Dla różnych konstrukcji zamknięć mogą być potrzebne różne kleje.
W kontroli seryjnej przydatne jest także porównywanie partii komponentów. Zmiana dostawcy korka, tworzywa albo lakierowanej części metalowej może wpłynąć na zwilżanie, mimo że geometria zamknięcia pozostaje taka sama. Wzorzec z poprzedniej stabilnej partii pozwala szybciej ustalić, czy źródłem różnicy jest klej, powierzchnia czy ustawienie aplikatora.
Jeżeli element dekoracyjny nie może mieć widocznego śladu kleju, kryterium estetyczne trzeba wpisać do protokołu równie wyraźnie jak wytrzymałość. Pozwala to uniknąć sytuacji, w której mocne połączenie nie spełnia wymagań gotowego opakowania.
Novacompany może pomóc dobrać klej termotopliwy do korków typu T i zamknięć metalowo-polimerowych oraz przygotować próbę na rzeczywistych komponentach.