
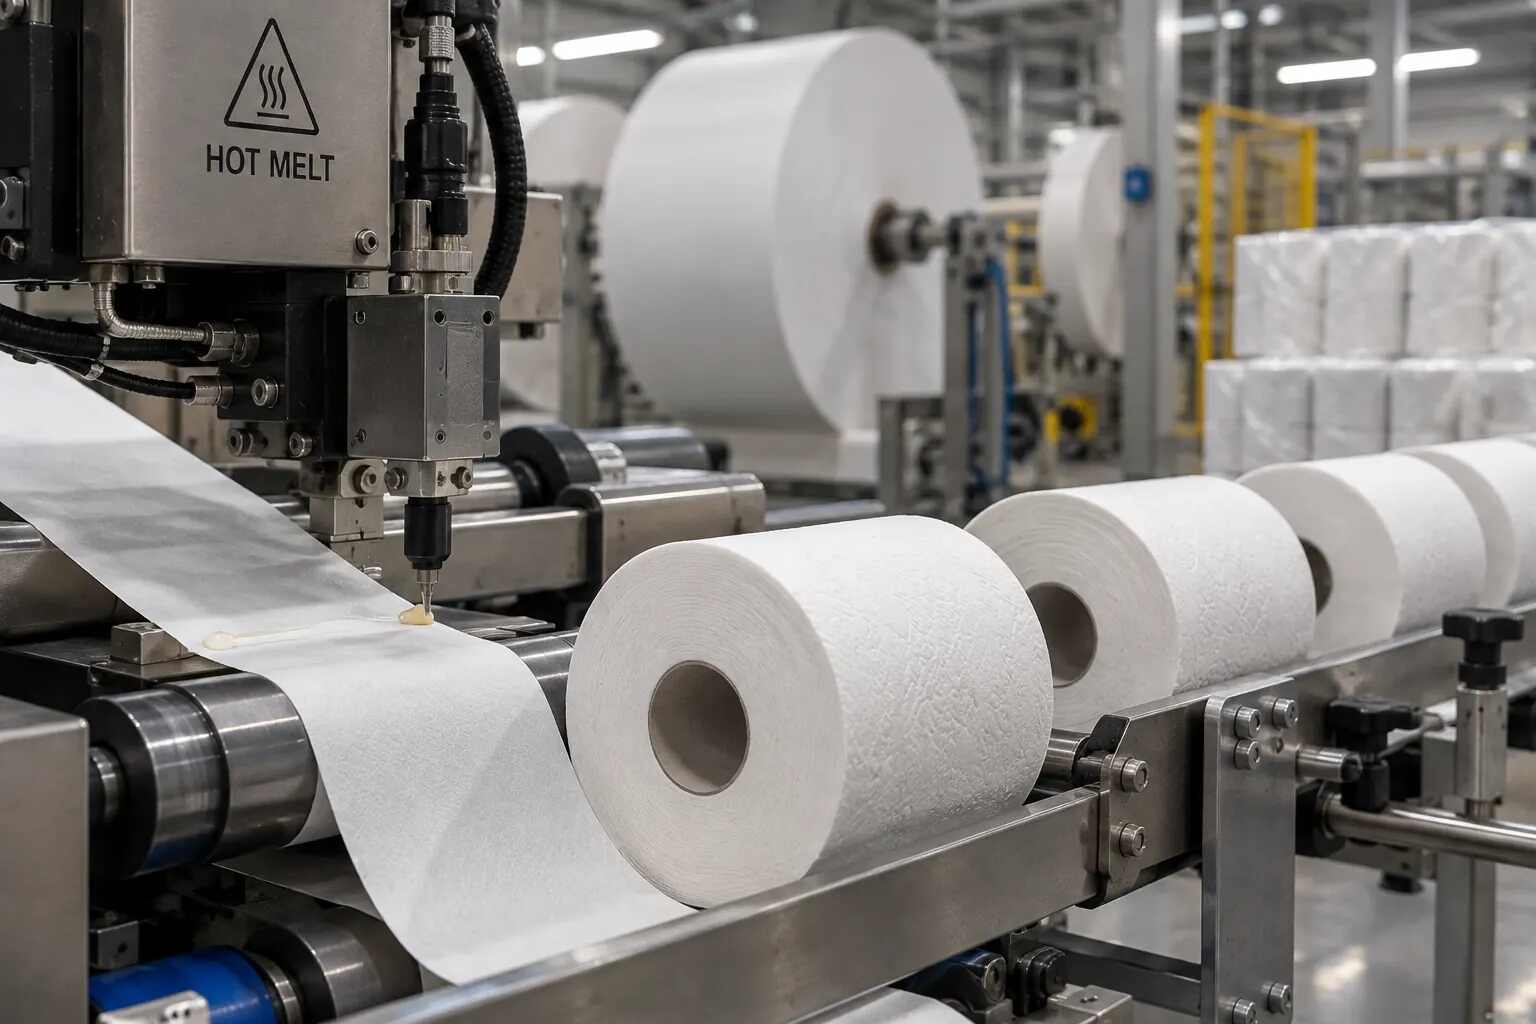
Na liniach do produkcji papieru toaletowego i ręczników papierowych klej może występować w kilku operacjach. Jedną z nich jest kontrolowane zamknięcie wolnego końca gotowej rolki przed pakowaniem. W części systemów stosuje się klej termotopliwy, choć w branży funkcjonują również rozwiązania wodne. Wybór technologii zależy od rodzaju papieru, maszyny i tego, jak ma zachowywać się gotowy produkt podczas transportu oraz otwierania.
Koniec rolki powinien pozostać zamknięty aż do użycia, a jednocześnie nie może powodować nadmiernego rozrywania zewnętrznych arkuszy. To właśnie ta równowaga odróżnia klejenie końca rolki od zwykłego zamykania kartonu.
Delikatne podłoże zmienia sposób oceny spoiny
Papier toaletowy i ręcznikowy jest miękki, porowaty i łatwo się odkształca. Tłoczenie, liczba warstw i chłonność zmieniają rzeczywistą powierzchnię kontaktu. Klej, który na gładkim papierze daje małą, czystą spoinę, na mocno tłoczonym papierze może wnikać inaczej albo tworzyć kontakt tylko na wierzchołkach struktury.
Zbyt mocne sklejenie również jest wadą. Jeżeli podczas otwierania odrywają się kolejne arkusze albo powstaje duża uszkodzona plama, produkt traci estetykę i funkcjonalność. Celem nie jest więc maksymalna siła, ale kontrolowane utrzymanie końca rolki.
Do opisu procesu potrzebne są:
- rodzaj papieru i liczba warstw;
- wzór tłoczenia;
- miejsce aplikacji względem perforacji;
- sposób docisku końca rolki;
- czas do następnej operacji;
- rodzaj pakowania;
- oczekiwany sposób otwarcia przez użytkownika.
Defekt klejenia czy problem ustawienia maszyny
Gdy wolny koniec rolki odkleja się jeszcze na przenośniku, przyczyną może być niewystarczający kontakt, zły moment aplikacji, zabrudzenie, zmiana papieru albo niedopasowany czas wiązania. Gdy z kolei przy otwieraniu rozrywa się kilka zewnętrznych warstw, warto sprawdzić powierzchnię aplikacji, położenie spoiny i ilość kleju.
Na szybkiej linii trzeba obserwować także ponowny rozruch po postoju. Temperatura aplikatora, ciśnienie i położenie wstęgi mogą potrzebować czasu na stabilizację. Kontrola wyłącznie w środku długiej serii nie pokaże problemów z pierwszymi rolkami.
| Objaw | Co sprawdzić |
|---|---|
| Koniec otwiera się przed pakowaniem | Docisk i czas wiązania |
| Papier mocno rwie się przy otwieraniu | Pole kontaktu i penetrację |
| Powstaje widoczna plama | Dawka kleju i struktura papieru |
| Klej brudzi element maszyny | Geometrię aplikacji i odcinanie |
| Problem pojawia się po zmianie papieru | Tłoczenie, chłonność, powierzchnię |
Klej do klejenia wolnego końca rolki należy traktować jako materiał do konkretnej operacji. Nie powinno się zakładać, że ten sam produkt będzie optymalny również do mocowania pierwszego arkusza do tulei i każdej innej czynności na linii.
Próba musi obejmować pakowanie i czas
Nowy klej ocenia się na stabilnym papierze i przy niezmienionej mechanice. Próbki pobiera się z początku serii, z pracy ustalonej i po ponownym uruchomieniu. Dla każdej rolki sprawdza się wygląd, utrzymanie końca, sposób otwarcia oraz zabrudzenie urządzenia.
Ważny jest następny etap produkcji. Rolka może wyglądać poprawnie bezpośrednio po zamknięciu końca rolki, a później przejść przez grupowanie, transport i pakowanie, gdzie pojawia się nacisk osiowy albo tarcie. Jeżeli wolny koniec odkleja się dopiero tam, nie należy automatycznie zwiększać ilości kleju. Najpierw trzeba ustalić moment powstawania defektu.
Część próbek należy ocenić po przechowywaniu. Nacisk w opakowaniu i czas mogą zmienić sposób oddzielania spoiny. Dzięki temu test nie ogranicza się do świeżo wyprodukowanej rolki.
Jeżeli dla produktu wymagane są konkretne deklaracje materiałowe, należy sprawdzić dokumentację dokładnie tej receptury. Nie wolno przenosić dopuszczeń z innego produktu należącego do tej samej grupy chemicznej.
Jak przygotować dane do doboru
Zapytanie powinno dotyczyć klejenia wolnego końca rolki, a nie ogólnie „kleju do papieru toaletowego”. Dostawca potrzebuje próbki papieru, opisu tłoczenia, sposobu aplikacji, wymaganego sposobu otwierania i informacji, w którym miejscu obecny proces jest niestabilny.
Warto dostarczyć papier z kilku partii, szczególnie gdy jego struktura potrafi się zmieniać. Dla miękkich podłoży różnice niewidoczne na pierwszy rzut oka mogą wpływać na penetrację i powierzchnię faktycznego kontaktu.
Ostateczna ocena powinna łączyć czystość procesu, stabilność końca rolki, estetykę, łatwość otwarcia oraz powtarzalność po zmianie partii papieru.
W produkcji papieru higienicznego szczególne znaczenie ma również zmiana formatu. Inna średnica rolki, inna liczba listków lub zmiana wzoru tłoczenia może zmienić położenie końca względem aplikatora. Po przezbrojeniu należy więc ponownie zweryfikować punkt nanoszenia i docisk, zamiast zakładać, że ustawienie z poprzedniego wariantu produktu pozostaje poprawne.
Dla działu jakości warto przygotować prosty wzorzec otwierania: fotografia strefy klejenia, opis akceptowalnego uszkodzenia zewnętrznego listka i zapis zachowania po pakowaniu. Dzięki temu ocena nie zależy wyłącznie od subiektywnego wrażenia operatora.
Przy odbiorze nowego kleju warto również odnotować łatwość czyszczenia strefy aplikacji po planowanym postoju, ponieważ częste interwencje operatora mogą obniżać rzeczywistą wydajność procesu nawet wtedy, gdy sama spoina spełnia wymagania.
Novacompany może pomóc dobrać klej termotopliwy do prób klejenia wolnego końca rolki i ustalić kryteria testu dla konkretnej linii produkcyjnej.